
Как делают сварной решётчатый настил. Побывал на заводе компания MSG
Продолжаю свой рассказ о компании MSG (Металл Сервис Групп). Это строительно-монтажный холдинг из Иваново, достаточно весомый в своем регионе. Там и про производство металлоконструкций, краны башенные сами делают, те самые, которые помогают строить наше будущее, профнастил, есть бетонный завод, готовят к запуску завод по производству строительных смесей и т.д., даже предлагают свои быстровозводимые строения типа «Кисловодск 2.0». Я же говорю, очень интересные ребята. А еще они настоящие боги в производстве сварного решетчатого настила. Большие и малые компании об этом знают, уважают и его у них покупают. Если честно, я даже не задумывался, насколько его сложно производить, с виду - совсем простое изделие. Оказывается, сложность не только в науке и технике, у нас же капризный российский потребитель, он на выдумку всегда готов, так это еще и энергозатратное и технологичное производство. И всё же обо всем по порядку.
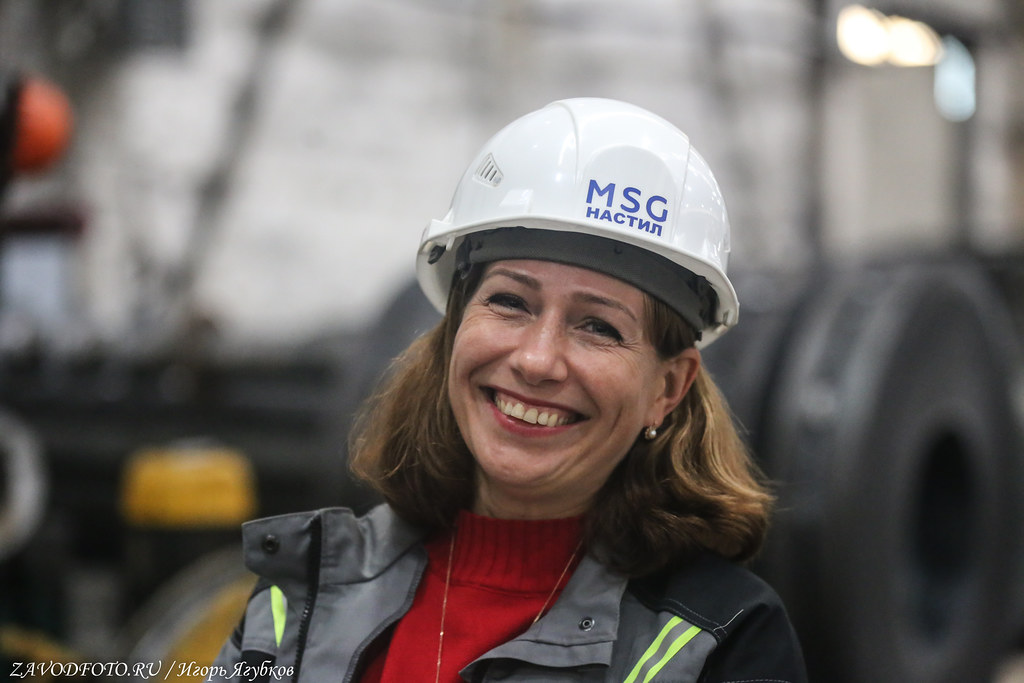
Экскурсию по предприятию мне провел сооснователь и генеральный директор промышленного холдинга MSG, Рамин Ибрагимов. Сейчас в их промышленном бизнесе работают 700 человек в 20 направлениях. Они строят, возрождают заводы и создают новые производства. Производственным домом компании является бывшая площадка завода Строммашина в Кохме. Да, тот самый, бетон и железобетонные изделия делал, краны и другое полезное оборудование, огромный был завод в советское время. Пришли лихие, завод встал, короче, ему не повезло, весь завод чуть на металлолом не сдали. Благо в 2020 году сюда пришли MSG.

Собственно, производством решётчатого настила ребята занялись после того, как в 2020 году выкупили такое производство в Череповце, а чуть позже эти мощности перенесли сюда, в цеха бывшего завода «Строммашина». И стали выпускать свою продукцию под брендом «MSG Стан». Теперь здесь всё организовано по принципу полного цикла - от рулона стали до готового оцинкованного изделия.

Сварной решетчатый настил - это решетчатая конструкция из несущих стальных полос различных типоразмеров и соединительных (поперечных) прутков, которые соединяются в местах пересечения методом контактной сварки. Несущие полосы воспринимают рабочую нагрузку и задают направление пролета (длину карты), поперечные прутки обеспечивают жесткость и объединяют несущие элементы в единую решетку. Большинство таких конструкций имеет обрамление из стальной полосы. Такой настил можно встретить почти на любом заводе. С помощью них создаются лестничные марши, ступени, временные мостки на стройплощадках, межуровневые перекрытия, смотровые площадки, элементы фасадов, дренажные решётки и т.д. К ним так все привыкли, что и не обращают внимание на то, что они очень нужны и важны. Ведь такие решётки не задерживает грязь, снег и технические жидкости, а также обеспечивает самоочистку. Из очевидных плюсов также их малый вес при высокой удельной прочности. Плюс простота монтажа и демонтажа благодаря модульной структуре.

Оцинкованные решетчатые настилы из конструкционной стали наиболее распространенный и доступный по стоимости вариант. В качестве сырья для него используется углеродистая или нержавеющая сталь. Есть два способа производства решетчатого настила - методом прессования или сварки. В первом случае, несущие и связующие стальные полосы с подготовленными шлицами прессуются под давлением, после чего к ним по периметру приваривается обрамление. Главное преимущество таких изделий - точная структура ячеек. Сварной решетчатый настил производится из стальных несущих полос и крученых прутков квадратного сечения методом контактной сварки. Главным преимуществом этого типа продукции является максимальная жесткость на скручивание. В нашем случае компания MSG сделала ставку на второй способ.

Вкратце технологический процесс производства сварного решетчатого настила выглядит следующим образом. Первым делом специалисты компании подбирают размеры матов, ячеек, ширину и толщину несущих полос под конкретный заказ. При необходимости инженеры MSG разрабатывают чертежи КМД (конструкции металлические деталировочные) и готовят спецификацию, рассчитывая оптимальную несущую способность для объекта заказчика. Получив отмашку, переходят непосредственно к производству. Сначала рулонную сталь превращают в отдельные полосы (длинные несущие полосы и короткие связующие элементы (прутки или крученые полосы). На линии продольного реза из большого рулона нарезают отдельные полосы - они станут несущими элементами настила. Если требуется, на эти полосы сразу наносят зубья противоскольжения нужной формы.


Металл наш, отечественный, вот, например, поставка партии из Северстали. Был я и у них на заводе, причём не один раз. Компания Северсталь - один из лидеров в мировом мастабе, одна из самых эффективных в отрасли.


Стремиться к совершенству можно всегда, и здесь это понимают. Сейчас здесь работает команда, которая нацелена на увеличение производительности труда и оптимизации рабочих процессов и пути детали.
Полученный штрипс (от английского strip - узкая полоса, лента смотанная в рулон) разной толщины и длины идет, как для собственных нужд, так и на сторону. Компания оказывает также услуги по порезке рулонной стали.

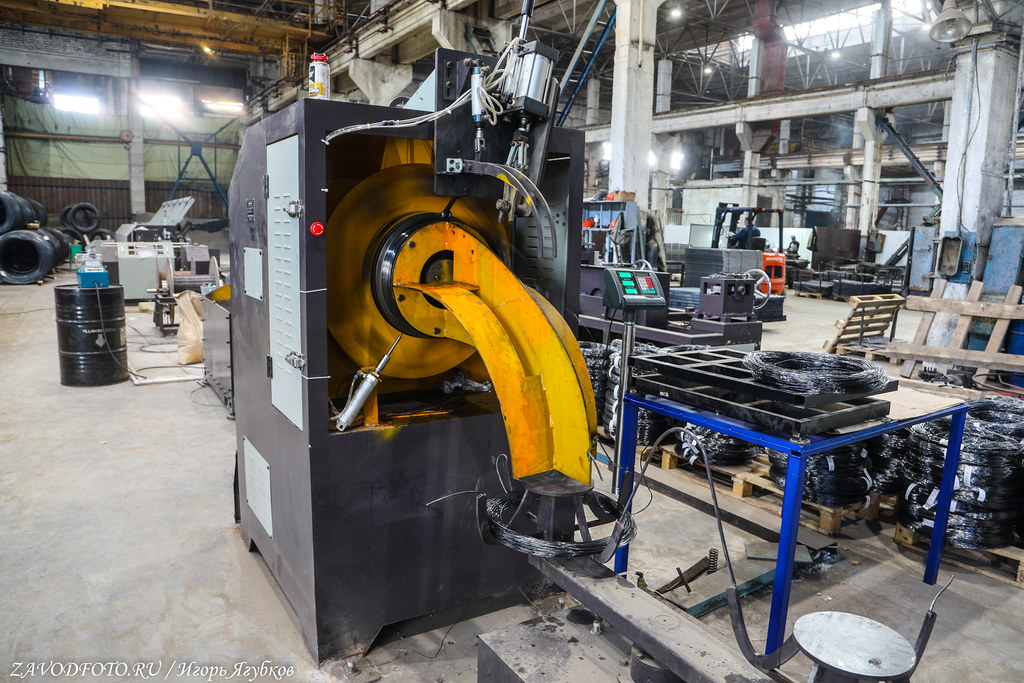
Параллельно на линии волочения обычный квадрат приобретает форму витого прутка. И на этом же этапе на прутки тоже могут наносить зубья противоскольжения.

Производство витого квадрата (в металлургии этот полуфабрикат называется катанкой). Нагретая заготовка проходит через группу чередующихся горизонтальных и вертикальных валков (клетей). Валки имеют специальные калибры (вырезы), которые постепенно уменьшают сечение квадрата, удлиняют металл и скругляют его углы.


Многое оборудование здесь до ума доводили сами. Да, что-то покупали у китайцев, где-то в оборот шли старые станки, которым придавали новый импульс. А как ещё накапливать компетенции, только путём проб и ошибок. Вот, например, эти две автоматические штамповочные линии собственного производства.

На линии штамповки пробиваются вот такие зубья противоскольжения. Они бывают разных размеров. Любой каприз от заказчика тут готовы удовлетворить.

Дальше - самое интересное: автоматическая сварка. Нарезанные несущие полосы укладываются с заданным шагом, в них сверху перпендикулярно вставляются покровные крученые прутки, после чего в узлах происходит автоматическая контактная сварка.
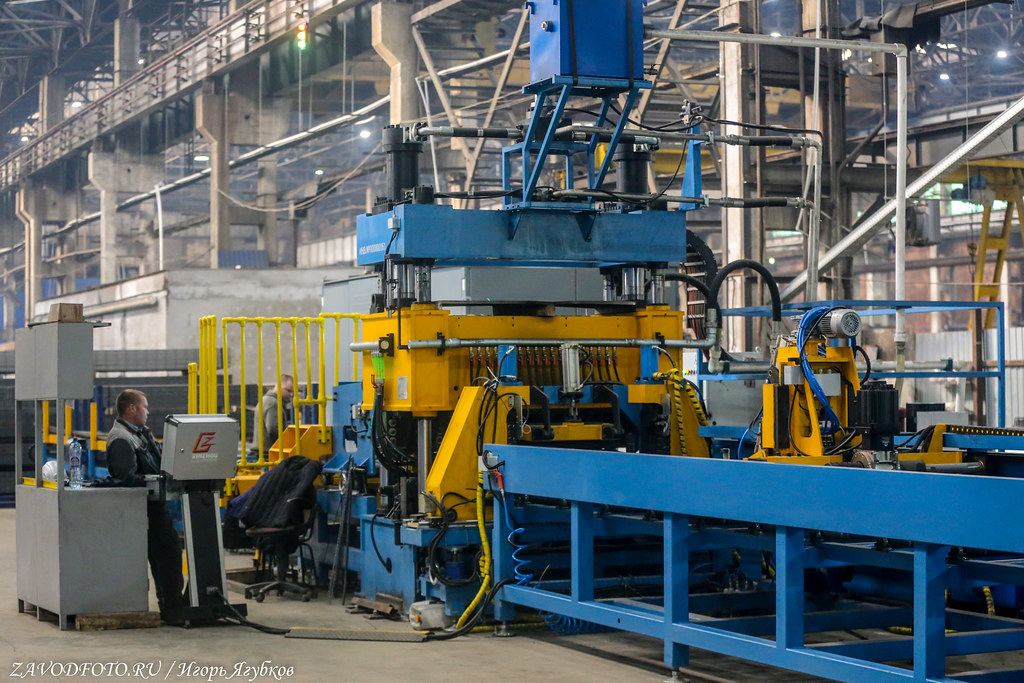
На заводе несколько линий контактной сварки для производства решетчатого настила. Вот самая современная GGV-1600-1000. Её тут ласково называют «Камелия». Вместо шести стандартных трансформаторов на линии стоит один мощный на 1500 кВа. Это полностью исключает скачки тока и гарантирует идеальное качество каждого сварочного шва по всей площади.

Именно здесь отдельные элементы соединяются в единое полотно - так и рождается сварной решётчатый настил, вернее, маты сварного настила.

Сложность производства сварного решётчатого настила заключается в необходимости соблюдения экстремально высокой точности и скорости на каждом этапе, а также в управлении физико-химическими процессами сварки. Это не просто соединение двух кусков металла, а создание единой ячеистой структуры, которая должна выдерживать колоссальные нагрузки. Сложность заключается в том, что одновременно работают десятки сварочных электродов. Настроить такую линию весьма непросто. Необходимо строго выдерживать силу тока, время импульса и давление электродов для каждой точки. Если ток будет слишком слабым, пруток не приварится; если слишком сильным - пережжет тонкую несущую полосу, и она потеряет несущую способность. Автоматика должна подавать несущие полосы и поперечные прутки с точностью до долей миллиметра. Ошибка в шаге на первых секундах работы линии приведет к тому, что к концу десятиметровой карты ячейки «уплывут», и настил не совпадет с посадочными местами на объекте.

Короче, пусконаладка таких агрегатов может длиться не месяцы, а даже годы. Плюс ещё и кадры надо найти соответствующие.

При таком методе несущие полосы и связующие прутки полностью взаимопроникают друг в друга, образуя прочную решётку. Несущие полосы располагаются в одном направлении и берут на себя основную нагрузку, а прутки - перпендикулярно им, задавая ширину листа и скрепляя конструкцию.


Производство настила, как я уже сказал выше, весьма энергозатратное мероприятие. Поэтому у каждой линии дежурит вот такая подстанция мощностью 1,6 МВт. Вот и считайте, тут три линии.


В месяц тут таких решеток варят более тысячи тонн. Если сильно надо, готовы разогнаться в два раза.


А дальше начинается работа с каждым матом сварного настила: обрезка прутьев, сварка обрамления, вырезов и отверстий.

Готовые решётки отправляются на цинкование (горячее или гальваническое) для защиты от коррозии. Оцинковку доверяют партнерам. Это критически важно, так как продукция MSG активно поставляется на объекты нефтегазовой и химической промышленности (например, Омский НПЗ, Амурский ГПЗ), где настил подвергается воздействию агрессивных сред. Есть клиенты, которые берут просто маты настила и доводят их до ума уже на своих мощностях.

Готовая продукция проверяется на соответствие геометрии и прочности, после чего упаковывается и отправляется заказчикам.

И здесь стремятся к экономике замкнутого цикла. Это когда даже из отходов получают конфетки. Вот здесь идет пусконаладка новой линии переработки кромки, которая образовалась после работы аппаратов продольной резки. По сути, это отходы производства. А нет, из этого добра можно сделать новую проволоку.


Как делают сварной решётчатый настил на заводе MSG (Металл Сервис Групп)
Большое спасибо компании MSG (Металл Сервис Групп) за открытость и теплый прием! У меня никаких элюзий нет, востанавливать заводы, давать им новую жизнь и работать в России в современных реалиях это настоящий подвиг. И мы просто обязаны знать этих героев, уважаемые промышленники берите пример с ивановских ребят, и приглашайте тоже к себе в гости.

P. S. Уважаемые собственники и акционеры, представители пресс-служб компаний, отделы маркетинга и другие заинтересованные лица, если на Вашем предприятии есть, что показать - "Как это делается и почему именно так!", смело приглашайте в гости. Для этого пишите мне сюда: akciirosta@yandex.ru Берите пример с лидеров! На данный момент я уже лично посетил более 700 предприятий, а вот и ссылки на все мои промрепортажи:
Почему наша промышленность самая лучшая в мире: http://zavodfoto.livejournal.com/4701859.html
Я всегда рад новым друзьям, добавляйтесь и читайте меня в:
Дзен / LiveJournal / ВК / Одноклассники / RUTUBE / MAX
Есть возможность внести свою лепту в развитие блога, будем рады донату (реквизиты карты): 2200 7013 2573 4801
Экскурсию по предприятию мне провел сооснователь и генеральный директор промышленного холдинга MSG, Рамин Ибрагимов. Сейчас в их промышленном бизнесе работают 700 человек в 20 направлениях. Они строят, возрождают заводы и создают новые производства. Производственным домом компании является бывшая площадка завода Строммашина в Кохме. Да, тот самый, бетон и железобетонные изделия делал, краны и другое полезное оборудование, огромный был завод в советское время. Пришли лихие, завод встал, короче, ему не повезло, весь завод чуть на металлолом не сдали. Благо в 2020 году сюда пришли MSG.
Собственно, производством решётчатого настила ребята занялись после того, как в 2020 году выкупили такое производство в Череповце, а чуть позже эти мощности перенесли сюда, в цеха бывшего завода «Строммашина». И стали выпускать свою продукцию под брендом «MSG Стан». Теперь здесь всё организовано по принципу полного цикла - от рулона стали до готового оцинкованного изделия.
Сварной решетчатый настил - это решетчатая конструкция из несущих стальных полос различных типоразмеров и соединительных (поперечных) прутков, которые соединяются в местах пересечения методом контактной сварки. Несущие полосы воспринимают рабочую нагрузку и задают направление пролета (длину карты), поперечные прутки обеспечивают жесткость и объединяют несущие элементы в единую решетку. Большинство таких конструкций имеет обрамление из стальной полосы. Такой настил можно встретить почти на любом заводе. С помощью них создаются лестничные марши, ступени, временные мостки на стройплощадках, межуровневые перекрытия, смотровые площадки, элементы фасадов, дренажные решётки и т.д. К ним так все привыкли, что и не обращают внимание на то, что они очень нужны и важны. Ведь такие решётки не задерживает грязь, снег и технические жидкости, а также обеспечивает самоочистку. Из очевидных плюсов также их малый вес при высокой удельной прочности. Плюс простота монтажа и демонтажа благодаря модульной структуре.
Оцинкованные решетчатые настилы из конструкционной стали наиболее распространенный и доступный по стоимости вариант. В качестве сырья для него используется углеродистая или нержавеющая сталь. Есть два способа производства решетчатого настила - методом прессования или сварки. В первом случае, несущие и связующие стальные полосы с подготовленными шлицами прессуются под давлением, после чего к ним по периметру приваривается обрамление. Главное преимущество таких изделий - точная структура ячеек. Сварной решетчатый настил производится из стальных несущих полос и крученых прутков квадратного сечения методом контактной сварки. Главным преимуществом этого типа продукции является максимальная жесткость на скручивание. В нашем случае компания MSG сделала ставку на второй способ.
Вкратце технологический процесс производства сварного решетчатого настила выглядит следующим образом. Первым делом специалисты компании подбирают размеры матов, ячеек, ширину и толщину несущих полос под конкретный заказ. При необходимости инженеры MSG разрабатывают чертежи КМД (конструкции металлические деталировочные) и готовят спецификацию, рассчитывая оптимальную несущую способность для объекта заказчика. Получив отмашку, переходят непосредственно к производству. Сначала рулонную сталь превращают в отдельные полосы (длинные несущие полосы и короткие связующие элементы (прутки или крученые полосы). На линии продольного реза из большого рулона нарезают отдельные полосы - они станут несущими элементами настила. Если требуется, на эти полосы сразу наносят зубья противоскольжения нужной формы.
Металл наш, отечественный, вот, например, поставка партии из Северстали. Был я и у них на заводе, причём не один раз. Компания Северсталь - один из лидеров в мировом мастабе, одна из самых эффективных в отрасли.
Стремиться к совершенству можно всегда, и здесь это понимают. Сейчас здесь работает команда, которая нацелена на увеличение производительности труда и оптимизации рабочих процессов и пути детали.
Полученный штрипс (от английского strip - узкая полоса, лента смотанная в рулон) разной толщины и длины идет, как для собственных нужд, так и на сторону. Компания оказывает также услуги по порезке рулонной стали.
Параллельно на линии волочения обычный квадрат приобретает форму витого прутка. И на этом же этапе на прутки тоже могут наносить зубья противоскольжения.
Производство витого квадрата (в металлургии этот полуфабрикат называется катанкой). Нагретая заготовка проходит через группу чередующихся горизонтальных и вертикальных валков (клетей). Валки имеют специальные калибры (вырезы), которые постепенно уменьшают сечение квадрата, удлиняют металл и скругляют его углы.
Многое оборудование здесь до ума доводили сами. Да, что-то покупали у китайцев, где-то в оборот шли старые станки, которым придавали новый импульс. А как ещё накапливать компетенции, только путём проб и ошибок. Вот, например, эти две автоматические штамповочные линии собственного производства.
На линии штамповки пробиваются вот такие зубья противоскольжения. Они бывают разных размеров. Любой каприз от заказчика тут готовы удовлетворить.
Дальше - самое интересное: автоматическая сварка. Нарезанные несущие полосы укладываются с заданным шагом, в них сверху перпендикулярно вставляются покровные крученые прутки, после чего в узлах происходит автоматическая контактная сварка.
На заводе несколько линий контактной сварки для производства решетчатого настила. Вот самая современная GGV-1600-1000. Её тут ласково называют «Камелия». Вместо шести стандартных трансформаторов на линии стоит один мощный на 1500 кВа. Это полностью исключает скачки тока и гарантирует идеальное качество каждого сварочного шва по всей площади.
Именно здесь отдельные элементы соединяются в единое полотно - так и рождается сварной решётчатый настил, вернее, маты сварного настила.
Сложность производства сварного решётчатого настила заключается в необходимости соблюдения экстремально высокой точности и скорости на каждом этапе, а также в управлении физико-химическими процессами сварки. Это не просто соединение двух кусков металла, а создание единой ячеистой структуры, которая должна выдерживать колоссальные нагрузки. Сложность заключается в том, что одновременно работают десятки сварочных электродов. Настроить такую линию весьма непросто. Необходимо строго выдерживать силу тока, время импульса и давление электродов для каждой точки. Если ток будет слишком слабым, пруток не приварится; если слишком сильным - пережжет тонкую несущую полосу, и она потеряет несущую способность. Автоматика должна подавать несущие полосы и поперечные прутки с точностью до долей миллиметра. Ошибка в шаге на первых секундах работы линии приведет к тому, что к концу десятиметровой карты ячейки «уплывут», и настил не совпадет с посадочными местами на объекте.
Короче, пусконаладка таких агрегатов может длиться не месяцы, а даже годы. Плюс ещё и кадры надо найти соответствующие.
При таком методе несущие полосы и связующие прутки полностью взаимопроникают друг в друга, образуя прочную решётку. Несущие полосы располагаются в одном направлении и берут на себя основную нагрузку, а прутки - перпендикулярно им, задавая ширину листа и скрепляя конструкцию.
Производство настила, как я уже сказал выше, весьма энергозатратное мероприятие. Поэтому у каждой линии дежурит вот такая подстанция мощностью 1,6 МВт. Вот и считайте, тут три линии.
В месяц тут таких решеток варят более тысячи тонн. Если сильно надо, готовы разогнаться в два раза.
А дальше начинается работа с каждым матом сварного настила: обрезка прутьев, сварка обрамления, вырезов и отверстий.
Готовые решётки отправляются на цинкование (горячее или гальваническое) для защиты от коррозии. Оцинковку доверяют партнерам. Это критически важно, так как продукция MSG активно поставляется на объекты нефтегазовой и химической промышленности (например, Омский НПЗ, Амурский ГПЗ), где настил подвергается воздействию агрессивных сред. Есть клиенты, которые берут просто маты настила и доводят их до ума уже на своих мощностях.
Готовая продукция проверяется на соответствие геометрии и прочности, после чего упаковывается и отправляется заказчикам.
И здесь стремятся к экономике замкнутого цикла. Это когда даже из отходов получают конфетки. Вот здесь идет пусконаладка новой линии переработки кромки, которая образовалась после работы аппаратов продольной резки. По сути, это отходы производства. А нет, из этого добра можно сделать новую проволоку.
Как делают сварной решётчатый настил на заводе MSG (Металл Сервис Групп)
Большое спасибо компании MSG (Металл Сервис Групп) за открытость и теплый прием! У меня никаких элюзий нет, востанавливать заводы, давать им новую жизнь и работать в России в современных реалиях это настоящий подвиг. И мы просто обязаны знать этих героев, уважаемые промышленники берите пример с ивановских ребят, и приглашайте тоже к себе в гости.
P. S. Уважаемые собственники и акционеры, представители пресс-служб компаний, отделы маркетинга и другие заинтересованные лица, если на Вашем предприятии есть, что показать - "Как это делается и почему именно так!", смело приглашайте в гости. Для этого пишите мне сюда: akciirosta@yandex.ru Берите пример с лидеров! На данный момент я уже лично посетил более 700 предприятий, а вот и ссылки на все мои промрепортажи:
Почему наша промышленность самая лучшая в мире: http://zavodfoto.livejournal.com/4701859.html
Я всегда рад новым друзьям, добавляйтесь и читайте меня в:
Дзен / LiveJournal / ВК / Одноклассники / RUTUBE / MAX
Есть возможность внести свою лепту в развитие блога, будем рады донату (реквизиты карты): 2200 7013 2573 4801
Источник: zavodfoto.livejournal.com
Комментарии (0)
{related-news}
[/related-news]